Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu -provinsen


ASTM A494/A494M är den styrande specifikationen för gjutgods av nickel och nickellegeringar som produceras för korrosionsbeständig service. Den definierar gränsvärden för kemisk sammansättning, minimum för mekaniska egenskaper, värmebehandlingsförhållanden och reparationssvetsningsregler för kvaliteter som sträcker sig från rent nickel till nickel-koppar, nickel-molybden och nickel-krom-molybdenlegeringar. Om du beställer pumphus, ventilhus, pumphjul eller kopplingar för kemisk bearbetning, petrokemiska anläggningar, marina system eller utrustning för föroreningskontroll, är ASTM A494 i inköpsordern det tydligaste sättet att fixa materialet, testerna och acceptanskriterierna innan tillverkningen startar.
Vad ASTM A494/A494M täcker
Standarden gäller gjutgods tillverkade av nickelbaserade och nickelrika fastlösningslegeringar, där det primära konstruktionskravet är korrosionsbeständighet snarare än högtemperaturhållfasthet. Den täcker legeringsfamiljerna som används i de mest aggressiva processmiljöerna:
- Nickel: CZ100
- Nickel-koppar och nickel-koppar-kisel: M35-1, M35-2
- Nickel-koppar-kol: M30C
- Nickel-molybden: N7M, N12MV
- Nickel-krom: CY40
- Nickel-molybden-krom: CW-6M, CW-12MW
- Nickel-molybden-krom med niob: CW-6MC
Specifikationen ställer också allmänna krav på provkuponger, bearbetning, inspektion, certifiering och villkoren för leverans av gjutgods. Som med de flesta ASTM-materialstandarder är A494 ett konsensusdokument: tillverkare och köpare använder det som det gemensamma tekniska språket under offert, tillverkning och slutlig acceptans.
ASTM reviderar A494/A494M på ett regelbundet schema, så upplagan spelar roll. Revisionen 2024 drogs till exempel tillbaka i april 2026, varför inköpsteam alltid bör bekräfta vilken utgåva som är aktiv vid beställningstillfället. Specifikationen är också allmänt antagen utanför den privata industrin; det amerikanska försvarsdepartementet antog det officiellt i oktober 2021 för användning i kontrakt med militär utrustning.
Nickellegeringar i ASTM A494 och deras typiska tillämpningar
Varje ASTM A494-beteckning riktar sig mot en specifik korrosionsmekanism, så den praktiska slutsatsen är enkel: anpassa legeringsfamiljen till processkemin, temperaturen och kloridnivån innan du beställer. Att välja fel kvalitet är den vanligaste orsaken till för tidigt fel i gjutgods av nickellegeringar.
| Beteckning | Legering familj | Typiska serviceförhållanden | Vanliga gjutna komponenter |
|---|---|---|---|
| CZ100 | Kommersiellt rent nickel | Het kaustiksoda, kaustikkali, torrt klor | Pumphus, ventilhus, förångarskal, membrancelldelar |
| M35-1, M35-2 | Nickel-koppar | Havsvatten, utspädd fluorvätesyra, måttlig svavelsyra | Ventilhus, pumphus, flänsar, rördelar |
| M30C | Nickel-koppar-carbon | Liknar nickel-koppar, med kontrollerat kol för specifika processförhållanden | Ventil- och pumptrim, processutrustning |
| N7M, N12MV | Nickel-molybden | Reducerande syror, speciellt saltsyra under lågoxidationsförhållanden | Impellers, ventiltrim, omrörare, reaktorinteriörer |
| CW-6M, CW-12MW | Nickel-molybden-chromium | Både oxiderande och reducerande media; bred kemisk och petrokemisk exponering | Skrubbningssystem, kemiska pumpdelar, tryckhaltiga komponenter |
| CW-6MC | Ni-Cr-Mo med niob | Kloridservice, gropfrätning och spänningskorrosionsbeständighet krävs | Pumphus, marin hårdvara, utrustning för föroreningskontroll |
| CY40 | Nickel-krom | Förhöjd temperatur kaustik service, halogengaser, värmebehandlande atmosfärer | Ugnsdelar, kemisk bearbetningsutrustning, hårdvara för tvål och rengöringsmedel |
En vanlig missuppfattning är att standarden garanterar en specifik korrosionshastighet. Det gör det inte. ASTM A494 definierar sammansättning, egenskaper och testning; att välja rätt kvalitet förblir en del av den tekniska designen, och ingen gjutningsspecifikation kan ersätta den skyldigheten.
Kemi, mekanisk testning och certifieringskrav
Förtroendet för en A494-gjutning kommer från dokumenterad verifiering, inte bara från legeringsnamnet. Standarden kräver att kemi kontrolleras som värmeanalys och gjuteriet ska redovisa de mekaniska egenskaper som gäller för betyget. Köpare kan också lägga till kompletterande verifikation, men dessa kontroller måste anges uttryckligen i offertförfrågan.
| Verifieringssteg | Vad det bekräftar | När ska man kräva det |
|---|---|---|
| Värmeanalys | Smältsammansättningen uppfyller kvalitetsgränserna | Varje heat, obligatoriskt enligt standarden |
| Produktanalys | Sammansättningen av den färdiga gjutningen är inom tolerans | Närhelst spårbarhet av en specifik gjutning är kritisk |
| Draghållning, eftergivenhet, förlängning | Mekanisk prestanda hos det värmebehandlade materialet | Varje heat, redovisad i materialcertifikatet |
| Hårdhetstest | Värmebehandlingstillstånd | För kvaliteter med specificerade hårdhetsintervall |
| Reparations-svetsningsprocedur granskning | Svetsmetall matchar kvalitetskemi och korrosionsprestanda | När svetsade reparationer är tillåtna |
| Röntgenundersökning | Inre sundhet och frånvaro av krympningsdefekter | För tryckhållande eller säkerhetskritiska komponenter |
| Positiv materialidentifiering (PMI) | Bekräftar att den sista delen är det avsedda betyget | För riskkontroll av blandade material i stora legeringslager |
Att lämna dessa checkar utanför beställningen sparar vanligtvis lite pengar i början och kan kosta mycket mer senare. En felmärkt värme eller ett ofunderat krymphål inuti ett kemikaliepumpshölje är dyrt att fixa när utrustningen väl är i drift.
Hur man specificerar ASTM A494 gjutningar korrekt
En korrekt skriven specifikation lämnar inget utrymme för tolkning, så varje RFQ bör låsa sex punkter:
- Hänvisa till standarden och utgåvan: ASTM A494/A494M-22, eller den utgåva som för närvarande är i kraft vid beställningstillfället.
- Ange den exakta klassbeteckningen, såsom CW-6MC, M35-1 eller N7M, och eventuella kompletterande värmebehandlingsvillkor.
- Definiera leveransformen: gjuten, sandblästrad, maskinbearbetad eller med testkuponger bifogade.
- Ange den nödvändiga verifieringen: PMI, röntgen, undersökning av färgpenetrant, hydrostatiskt trycktest eller hårdhetskartläggning.
- Kräv full spårbarhet från värmenummer till individuell gjutning, med en signerad materialtestrapport.
- Kom överens om reparations-svetsningspolicy: vilka kvaliteter som får svetsas och om eftervärmningsbehandling är obligatorisk efter svetsning.
En tydlig specifikation hjälper också gjuteriet att prissätta jobbet realistiskt. När köparen och gjuteriet utgår från samma referensdokument förblir offerten, tillverkningsvägen och den slutliga inspektionen i linje.
Utvärdering av ett gjuteri för ASTM A494 nickellegeringsgjutgods
Gjuteriets förmåga avgör om standarden faktiskt uppfylls, så utvärdera anläggningen snarare än broschyren. Leta efter bevis på fyra saker: intern kemi och mekanisk testning, dokumenterad erfarenhet av nickelrika smältor, en gjutprocess som passar detaljens geometri och ett disciplinerat inspektionssystem.
- Intern laboratorieutrustning för kemiverifiering och mekanisk testning, så att resultaten inte försenas av väntan från tredje part.
- Smälterfarenhet med högnickel och nickelbaserade legeringar, inklusive kontroll av smälttemperatur, deoxidation och gjutning.
- Processflexibilitet: harts-sandgjutning för stora höljen, investeringsgjutning för precisionstrimning, förlorat skum för komplexa tunnväggiga former och centrifugalgjutning för rörformiga delar.
- Värmebehandling och efterbehandlingsförmåga, så standardens värmebehandlingsförhållanden kontrolleras internt.
- Kvalitetsrekord som spårar varje gjutning till ett värmenummer och inkluderar nödvändiga dimensions- och NDT-rapporter.
Pumpkomponenter är en bra utgångspunkt för att utvärdera en leverantör, eftersom de kombinerar tryckintegritet, dimensionskontroll och korrosionsbeständighet i en del. Kemiska pumphus gjuts rutinmässigt i nickel-koppar och nickel-molybden-krom enligt A494, och samma gjuteri bör kunna bearbeta tätningsytorna i huset.
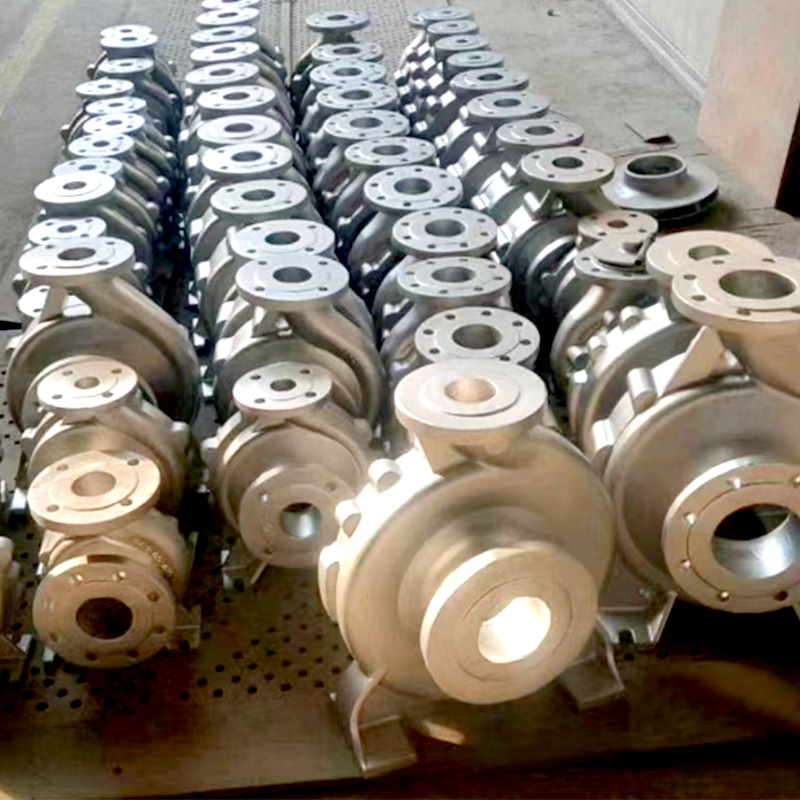 Harts sandgjuten pumphus för industriella applikationer Denna plastsandgjutna pumplåda visar gjuteriets förmåga att kombinera tryckintegritet, dimensionskontroll och korrosionsbeständighet, vilket gör det till en nyckeldel att inspektera när man utvärderar en leverantörs gjutnings- och bearbetningskapacitet. Visa produkt →
Ventiler och flödeskontrollanordningar följer samma logik. En klaffventil i en korrosiv eller abrasiv processlinje är vanligtvis ett gjutgods med en tryckklassning och en tät passande yta, så gjuteriets mönsterverkstad och bearbetningsavdelning bestämmer den slutliga kvaliteten.
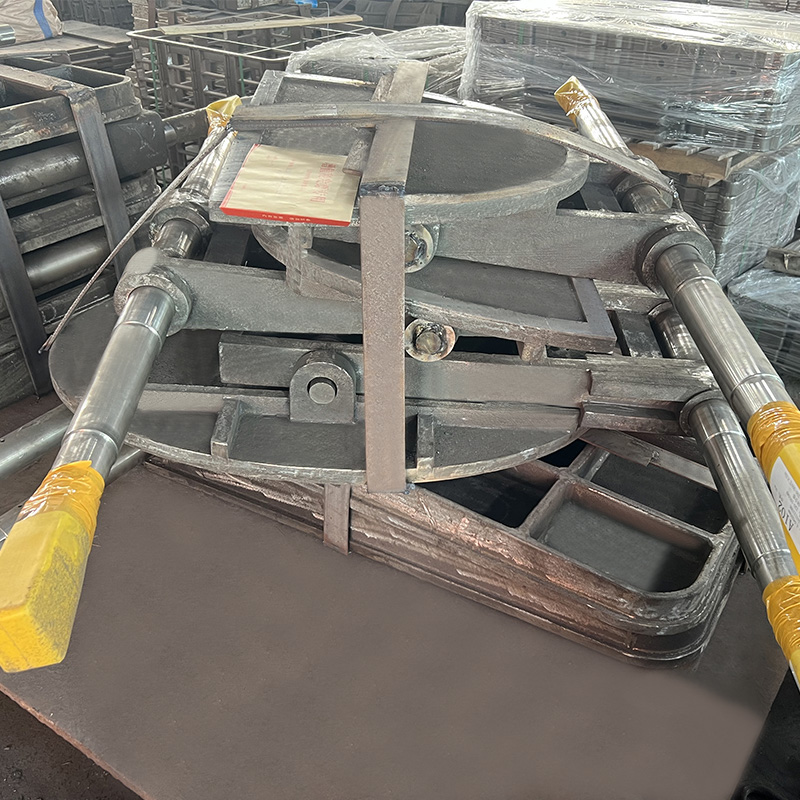 Lost Foam Cast klaffventil för vätskekontrollsystem Denna klaffventil är tillverkad av förlorad skumgjutning för komplexa geometrier och exakta dimensioner, och erbjuder tillförlitlig tätning vid högtrycksdrift, vilket gör den till ett lämpligt exempel på leverantörens förmåga inom flödesreglerande komponenter. Visa produkt →
För rörledningar kombinerar köpare ofta A494 gjutna rördelar med centrifugalgjutna rörmaterial. När ledningen bär såväl värme som korrosiva medier är ett gjutet rostfritt stålrör tillverkat på en centrifugalmaskin en praktisk följeslagare till nickellegeringsgjutgodset.
 Centrifugalgjuten värmebeständigt rostfritt stålrör Detta värmebeständiga rostfria stålrör är tillverkat genom centrifugalgjutning för att säkerställa enhetlig densitet och styrka i högtemperatur- och högtrycksledningar, som kompletterar nickellegeringskopplingar i korrosiva rörsystem. Visa produkt →
Processval påverkar kvalitetsrekord. Gjuterier som styr mönster-till-häll-sekvensen, till exempel de som använder förlorad skumgjutningsprocess , kan hålla väggtjocklek på komplexa geometrier utan dyrbar bearbetning. För små nickellegeringskomponenter, defektkontroll i precision förlorad vaxgjutning spelar lika stor roll, så fråga hur leverantören förhindrar vanliga investeringsgjutningsfel.
Certifieringar som ISO 9001:2015 är en baslinje snarare än en garanti. Vad som är viktigare i en nickellegeringsorder är gjuteriets meritlista med korrosionsbeständigt material, dess vilja att dela testdata och procedurposter och dess förmåga att svara på en teknisk fråga med detaljer snarare än vag säkerhet.
Vanliga frågor om ASTM A494
Vad är skillnaden mellan ASTM A494 och ASTM A743?
A743 är den allmänna specifikationen för korrosionsbeständiga järn-krom-, järn-krom-nickel och nickelbaserade gjutgods; A494 är begränsad till nickel- och nickelrika legeringsgjutgods med mer strängt kontrollerad kemi och mekanisk testning. Använd A494 när komponenten är en äkta nickellegeringsdel och miljön kräver den nivån av legering.
Är ASTM A494 gjutgods svetsbara?
Ja. Standarden tillåter kvalificerad reparationssvetsning med matchande tillsatsmetall. Det främsta problemet är lokal korrosion i svetszonen, så reparationer bör kontrolleras noggrant, och kvaliteter som kräver värmebehandling efter svets måste ombehandlas och testas på nytt.
Är värmebehandling obligatorisk för alla A494-kvaliteter?
Nej. Vissa kvaliteter är acceptabla i gjutet tillstånd, medan andra beställs i glödgat eller lösningsbehandlat tillstånd. Gjutericertifikatet bör ange levererat skick och tillhörande mekaniska resultat.
Ingår PMI och röntgen i ASTM A494?
Inte automatiskt. PMI och röntgen är kompletterande åtgärder som köparen kan lägga till i beställningen. För tryckhållande nickellegeringsgjutgods rekommenderas båda kontrollerna starkt.
Vilken kvalitet är bäst för havsvattenservice?
Nickel-kopparkvaliteter som M35-1 och M35-2 har en lång historia i havsvatten, medan CW-6MC är att föredra där kloridgropar och spänningskorrosionssprickor är de styrande riskerna. Det slutliga beslutet beror på temperatur, spaltgeometri, hastighet och syrehalt.
Att specificera ASTM A494 är det första steget, men den verkliga säkerheten kommer från gjuteriets dagliga utförande. En leverantör som kan hantera hela tillverkningskedjan, från mönsterdesign och smältning till gjutning, värmebehandling, bearbetning och inspektion i en anläggning, är mycket mer benägna att producera nickellegeringar som klarar både standarden och tidens tand i korrosiv service.